


1 製品説明
外装板(SUS304)の厚みが比較的薄い(紙面3mm)場合、帯電量は理論上の最適値より高くなるはずです。 二重板(SUS304)の厚みが比較的厚い場合(本文中6mm)は、帯電量は理論計算の下限値より若干低くなります。 実際の製作では、SUS304やQ345Rの爆発被覆は、被覆板が薄い場合(本文中3mm)、被覆板の接合性を優先すると、装填厚30mmで効果が非常に高くなります。 生産コストを優先する場合は、装填厚を 15 mm にすることができるため、得られるクラッド プレートの接合品質も標準要件を満たしています。クラッド プレートが厚い場合 (本文では 6 mm)、接合強度は充電の厚さは25mmです。
2 爆発溶接の長所と短所
表面工学技術として、表面工学材料のクラスとしてのSS304ステンレススチールクラッド鋼板には、次の利点を含む多くの特徴があります。
(1) 爆発溶接プロセスは、ハードウェア設備の要件が低い。 非常に精密な機器やその後のメンテナンスを必要とせずに、複合プレートの爆発溶接製造に必要なのは、金属原材料、爆発溶接爆発物、および適切な場所のみです。
(2) 爆発溶接工程は複雑ではなく、関係者は安全規定をしっかりと習得した上で、簡単な訓練を受けてから着任することができます。
(3) 材料パラメータの選択は厳密ではなく、基本的には爆発溶接技術の許容範囲内で任意に選択できます。
(4)爆発溶接クラッドプレートの生産規模は非常に大きく、材料や時間などの要素の利用率は非常に高いです。
(5) 爆発溶着複合材料の接合強度は非常に高く、様々な後加工を施しても複合板の品質に影響を与えるクラックやデラミネーションが発生しません。
(6) 爆発溶接は従来の加工技術と組み合わせることができます。 爆発クラッド板を加工した後、クラッド板の品質に影響を与えずに板の形状を変更して、実用的な産業用途に適応させることができます
(7)爆発溶接後、原材料と複合板の両方が硬化し、材料の耐食性と耐摩耗性がある程度向上し、材料の強度が向上します。
(8) 爆発溶接による金属クラッド板の製造は、多層複合材であるだけでなく、特定の形状やスタイルに限定されません。 複合平板のほか、複合パイプ、複合棒などの製造も可能です。
爆発溶接技術の開発により、SS304 ステンレス鋼クラッド鋼板
(9) 製造されるものは、もはや金属材料の複合体に限定されません。 プロセスパラメータを制御することにより、セラミックなどの一部の非金属は、爆発溶接によって金属との複合材料を形成することもでき、プロセスの適用範囲が大幅に拡大されます。


3爆発溶接法の研究状況
爆発溶接の品質に影響を与える多くの要因があります。 従来の爆発溶接プロセスでは、爆薬の種類、爆薬の分布方法、開始方法、クラッド プレートとベース プレートの材料特性と寸法、クラッド プレートとベース プレート間の距離、および基礎の種類によって、すべてクラッド板の接合品質に影響します。 爆発溶着法の研究には、先人たちが多くの努力を重ねてきました。 爆発溶接複合板に対する現代産業の需要の増加に伴い、爆発溶接プロセスの研究範囲もますます一般的になっています。 開始方法は大きく分けて、中心点開始、桃形端点開始、「T」型直線波開始の 4 種類があります。 図 14 は 4 つの異なる開始方法を示しており、図から、異なる開始方法によって得られる波面も、異なる開始点であることがわかります。桃形の端点開始 T 型開始 線形波開始 図 1.4 爆発溶接の異なる開始方法.
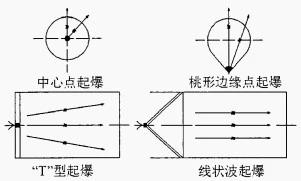
図 1.4 爆発溶接の開始方法の違い
(1) 中心点開始: この方法には、操作が簡単であるという利点があります。 クラッドプレートの中央に比較的大きな重力偏向界面波形が存在する可能性があり、これは界面上に対称的かつ均一に分布する可能性があります。 ただし、この方法の欠点は非常に明白です。中心点で開始するため、中心点の近くに衝突角度がゼロの垂直衝突ゾーンがあり、界面波が生成されず、結合が発生しません。 波のないゾーンのサイズは、クラッド プレートの厚さ、爆薬の質量、クラッド プレートの質量比 R、および爆薬の爆発速度などの要因に関連しています。 クラッド プレートの厚さが大きいほど、ウェーブ フリー ゾーンが大きくなります。 低爆速爆薬は起爆から安定爆轟までの自己加速過程が長く、無波域の範囲が広い。 フランジなど、中央に穴がある部品の場合、中心点爆発法を使用するのが非常に適しています
ピーチ形エッジポイント開始:この方法は、開始点をクラッドプレートの外に導き、中央開始方法で中央領域のクラッドプレートと基板の間の垂直衝突によって引き起こされる非結合を回避します。 この方法は便利で、円形クラッド板の爆発溶接に適しています。 図 1.5 は、ピーチ形状のエッジ ポイント開始によって生成された完成した複合プレートを示しています。 図 1.5 ピーチ形状のエッジ ポイント開始によって生成された完成した複合プレート。

図 1.5 ピーチ形状のエッジ ポイント ブラストによって製造された完成した複合板
(3) 「T」型開始: この方法は、爆発波面を改善し、ウェーブレット フロントの曲率を減らすために、開始端に高爆発速度の爆発物または爆発コードのストリップを追加することです。 幅の狭い長方形のクラッド プレートの場合、この方法は爆発溶接に適しています。
線形波開始: この方法では、開始端のすべてのポイントを同時に爆発させることができます。これにより、開始端の溶接品質が向上するだけでなく、クラッド プレートの移動と基板との衝突の条件も向上します。 大面積の長方形複合板の場合、この開始方法による爆発溶接は、より良い結果を得ることができます。 図 1.6 に示すように、線形波を生成するには特別な開始装置、つまり線形波発生器が必要です。 正三角形の爆薬を掘削することによって (図 16 (a) に示すように)、または爆発速度の異なる 2 つの爆薬を組み合わせることによって (図 1.6 (b) に示すように) 作成することができます。
図 1.5 ピーチ形状のエッジ ポイント ブラストによって製造された完成した複合プレート。

図 1.6 リニアウェーブジェネレーター
人気ラベル: ss304 ステンレス鋼クラッド鋼板、中国、メーカー、サプライヤー、工場、カスタマイズ、購入、価格、品質、見積もり、価格表、在庫あり, TZMチタン, 二重ステンレススチールクラッドバー, クラッドバーストック, 化学用途向けの覆われたバー, 1トロイオンスゴールドクラッド, オーバーレイ付きチューブシート


