

1.Bアクグラウンド
近年、チタン鋼複合板の表面処理は鋼基材の研削加工が中心であり、チタン複合層の表面処理プロセスに関する報告は少ない。チタンコーティングの独特の物理的および化学的特性により、チタンは 200 度で水素を、400 度で酸素を、600 度で窒素を吸収します。表面処理プロセスが適切に選択されていない場合、研削中にチタンコーティングの表面に酸化物などの脆性相が生成しやすくなり、その結果、表面清浄度の低下や硬度の大幅な増加が生じ、その後のチタン間の接合品質に影響を与えます。そして鋼。現在、チタンおよびチタン合金の表面グリースや酸化皮膜を除去し、高純度のチタン皮膜表面を得るには、機械処理、化学処理、レーザー処理などが主に行われています。機械加工方法は主に工作機械、グラインダー、サンドブラストなどを使用します。表面酸化物を効果的に除去できますが、処理面積が大きく厚さが薄いチタンコーティングの処理は時間がかかり、処理が困難です。化学処理方法には、酸洗浄、アルカリ洗浄、化学コーティングなどがあり、薄肉部品の洗浄に適していますが、腐食した液体やガスからなる吸着層が残ります。レーザー処理はチタン材料の表面改質方法としてよく使用されますが、洗浄の程度はそのパワーパラメータなどの要因に影響されます。現在のところ、大規模な工業生産には導入されておらず、さらなる実験的検証が必要です。したがって、表面洗浄処理プロセスについて徹底的な研究を行う必要があります。GR2 チタン鋼複合板のクラッド表面上記の重要な点に応じて。この記事では、GR2 工業用純チタンの表面清浄度に対するサンドブラスト、酸洗浄、レーザー洗浄の 3 つのプロセスの影響を調査します。表面の微細構造と微小硬度と組み合わせて、重要な指針となる重要な合理的なチタン コーティング表面処理プロセスを提案します。圧延チタン鋼複合板の工業生産用
2. 実験材料と実験方法
この記事では、GR2 工業用純チタンを実験材料として使用し、測定された組成を表 1 に示します。

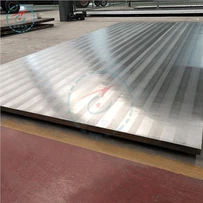
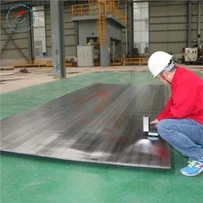
GR2工業用純チタン板の表面処理には、サンドブラスト、酸洗浄、レーザー洗浄の3工程を採用しました。処理後の GR2 表面の巨視的形態を図 1 に示します。サンドブラストでは 400 メッシュの珪砂を使用し、酸洗浄では (3mlHF+37mlHNO3+60mlH2O) の混酸溶液を使用しました。使用されました。 HST-100 レーザー洗浄機はレーザー洗浄に使用され、中心波長は 1064nm、最大出力平均パワーは 100W、最大レーザーパルス周波数は 200kHz です。 3 種類の異なる表面処理を施した GR2 純工業用チタン板を、ワイヤーカットを使用して 10mm × 10mm × 10mm の寸法のサンプルに切断しました。表面処理を施していないサンプルの表面および縦断面の形態を金属顕微鏡(OM)および走査型電子顕微鏡(SEM)を用いて観察し、表面組成をエネルギー分散分光法(EDS)により分析した。 Qness 60 ビッカース硬度計を使用して、GR2 マトリックスおよびさまざまな表面処理後のサンプルの表面微小硬度を分析します。

イチジク。1 巨視的表面形態GR2 チタン鋼複合板のクラッド表面
結果と考察
2.1 サンドブラスト処理
GR2工業用純チタン板のサンドブラスト処理後の表面形態を図2(a)、(b)に示します。酸化層の厚さを求めるために、図 2 (c) に示すように試料表面に垂直な縦断面の形態を観察し、表 2 に示すように異なる位置で EDS エネルギースペクトル分析を実行しました。図 1 (a) の巨視的形態分析により、サンドブラスト処理後の GR2 の表面は凹凸があり、明らかな金属光沢がなく、濃い灰色であることがわかりました。 SEM による形態観察により、サンドブラスト後の GR2 の表面には溝があり、粒径約 30 μ以下の不規則な粒子がマトリックス中に埋め込まれていることがわかりました。表面上の位置 1-4 での EDS 分析により、サンドブラスト処理後の GR2 表面に大量の O および Si 元素が存在することが明らかになりました。 O元素の含有量は6wt%から10wt%の範囲であり、Si元素の含有量は7wt%未満であった。このうち、O 要素は表面に残留した酸化スケールであり、Si 要素はマトリックスに埋め込まれた不規則な粒子がサンドブラストされた珪砂によって引き起こされたものであることを示しています。位置 2 (c) および 5 のエネルギースペクトル分析に基づいて、サンプルの表面には厚さ約 2 μm の Ti と Si に富む緻密な酸化物層が均一に分布していることがわかります。 6 位には明らかな O および Si 元素はなく、これは TA2 マトリックスの組成と一致しています。この現象は、サンドブラスト処理後の GR2 の表面清浄度が低く、酸化スケールと珪砂が残留しており、その後の圧延やチタンコーティングと鋼基材の複合化に役立たないことを示しています。

図2 GR2 チタン鋼複合板のクラッド表面
2. 2 酸洗浄処理
酸洗浄処理後のGR2工業用純チタン板の表面および断面形態を図3に示します。図3に示すように、異なる位置でEDSエネルギースペクトル分析を実行しました。 3

図3GR2の酸洗処理後の表面および断面形態
その結果、酸洗浄処理後のGR2の表面清浄度は、サンドブラスト処理に比べて大幅に向上し、表面の酸化スケールがほぼ完全に除去されたことがわかりました。 O元素含有量はわずか3wt%未満であった。図 3 (c) の断面形態はサンドブラスト処理とは顕著に対照的であり、酸洗浄後の TA2 の表面には明らかな酸化物層がありません。しかし、酸洗浄処理後、GR2 は混酸溶液と強く反応し、図 3 (b) に示すように、サンプルの表面に不規則に分布した腐食ピットが発生しました。
凹状ピットを拡大観察したところ、腐食したピット内に未知の微細な介在物粒子が大量に吸着していることが判明し、その後の圧延やチタンと鋼の複合化に潜在的な危険性をもたらした。この問題を解決するには、チタン皮膜を酸洗した後、アセトンや無水エタノールなどの洗浄液でチタン素材の表面を洗浄する必要があります。洗浄前後の GR2 の表面形態を図 4 に示します。この結果は、アセトンなどの有機溶剤が酸洗浄された腐食ピットに吸着した微細な介在物を効果的に除去できることを示しており、この方法はチタン鋼複合板の合理的な表面処理プロセスであることを示しています。チタンコーティングを施したもの。
3. Cオンクルージョン
(1) サンドブラスト処理後、GR2 の表面には残留酸化物と珪砂により溝が形成されます。 O元素の含有量は6wt%~10wt%であり、酸化皮膜の厚さは2μm程度である。表面微小硬度は約290HVです。
(2) 酸洗浄処理後、GR2 表面の酸化スケールは完全に除去され、局部腐食ピットには微細な介在物が吸着されます。さらに洗浄するにはアセトンを使用する必要があります。表面微小硬度はGR2基材の約220HVに近く、リーズナブルなチタンコーティング表面処理プロセスとなります。
人気ラベル: チタン鋼複合板の gr2 クラッド表面、中国、メーカー、サプライヤー、工場、カスタマイズ、卸売、購入、価格、品質、見積もり、価格表、在庫あり、販売用、中国製, ロールボンディングスチールチューブシート, 産業用のバイメタリックラウンドバー, 電気機器用の覆われたバー, 耐熱性質バー, 構造的完全性のための覆われたバー, クラッドボンディングソリューション